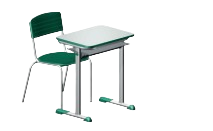
CONJUNTO ESCOLAR CJA-05B
- Entidade: Consórcio Intermunicipal
- Número do pregão: 90028/2026
- Número do documento do edital: 032/2026
- Validade da Ata: 11/08/2027
Descrição: Mesa Tampo em ABS virgem, isento de cargas minerais, injetado na cor VERDE (ver referências), dotado de porcas com flange, com rosca métrica M6, coinjetadas e, de travessa estrutural em nylon “6.0” aditivado com fibra de vidro, injetada na cor PRETA. Aplicação de laminado melamínico de alta pressão, de 0,8mm de espessura, acabamento texturizado, na cor CINZA (ver referências), na face superior do tampo, colado com adesivo bi-componente. Dimensões acabadas 605mm (largura) x 465mm (profundidade) x 22mm (altura), admitindo-se tolerância de até +/- 2mm para largura e profundidade e +/- 1mm para altura. Design, detalhamento e acabamento conforme projeto. No molde do tampo devem ser gravados o símbolo internacional de reciclagem, apresentando o número identificador do polímero, datador de lotes, indicando mês e ano de fabricação, a identificação "modelo FDE-FNDE" (conforme indicado no projeto), e o nome da empresa fabricante do componente injetado. No molde da travessa devem ser gravados o datador de lotes, indicando mês e ano de fabricação, a identificação "modelo FDE-FNDE" (conforme indicado no projeto), e o nome da empresa fabricante do componente injetado. Obs. 1: O nome do fabricante do componente deve ser obrigatoriamente grafado por extenso, acompanhado ou não de sua própria logomarca. Estrutura composta de: - montantes verticais e travessa longitudinal confeccionados em tubo de aço carbono laminado a frio, com costura, secção oblonga de 29 mm x 58 mm, em chapa 16 (1,5 mm); - travessa superior confeccionada em tubo de aço carbono laminado a frio, com costura, curvado em formato de “C”, com secção circular de Ø = 31,75 mm (1 1/4”), em chapa 16 (1,5mm); - pés confeccionados em tubo de aço carbono laminado a frio, com costura, secção circular de Ø = 38 mm (1 1/2”), em chapa 16 (1,5 mm). - Porta-livros em polipropileno copolímero isento de cargas minerais, composto preferencialmente de 50% de matéria-prima reciclada ou recuperada, podendo chegar até 100%, injetado na cor CINZA (ver referências). As características funcionais, dimensionais, de resistência e de uniformidade de cor devem ser preservadas no produto produzido com matéria-prima reciclada, admitindo-se tolerâncias na tonalidade (da cor CINZA), a critério da Comissão Técnica do FNDE. Dimensões, design e acabamento conforme projeto. No molde do porta-livros deve ser gravado o símbolo internacional de reciclagem, apresentando o número identificador do polímero, datador de lotes indicando mês e ano de fabricação, a identificação “modelo FDE-FNDE” (conforme indicado no projeto) e o nome da empresa fabricante do componente injetado. Obs. 1: O nome do fabricante do componente deve ser obrigatoriamente grafado por extenso, acompanhado ou não de sua própria logomarca. Fixação do tampo à estrutura através de porcas, garra e parafusos com rosca métrica M6, Ø 6,0mm, comprimento 47 mm (+ ou - 2 mm), cabeça panela ou oval, fenda Phillips. Fixação das sapatas (frontal e posterior) aos pés através de rebites de “repuxo”, Ø 4,8mm, comprimento 12mm. Ponteiras e sapatas em polipropileno copolímero virgem e sem cargas, injetadas na cor VERDE, fixadas à estrutura através de encaixe. Dimensões, design e acabamento conforme projeto. Nos moldes das ponteiras e sapatas, deve ser gravado o símbolo internacional de reciclagem, apresentando o número identificador do polímero; datador de lotes indicando mês e ano; a identificação “modelo FDE-FNDE” (conforme indicado no projeto) e o nome da empresa fabricante do componente injetado. Nas partes metálicas deve ser aplicado tratamento antiferruginoso que assegure resistência à corrosão em câmara de névoa salina Pintura dos elementos metálicos em tinta em pó híbrida Epóxi / Poliéster, eletrostática, brilhante, polimerizada em estufa, espessura mínima de 40 micrometros na cor CINZA. Cadeira - Assento e encosto em polipropileno copolímero virgem e sem cargas, injetados, moldados anatomicamente, pigmentados na cor VERDE. Dimensões, design e acabamento conforme projeto. Nos moldes do assento e do encosto, deve ser gravado o símbolo internacional de reciclagem, apresentando o número identificador do polímero; datador de lotes indicando mês e ano; a identificação “modelo FDE- FNDE” (conforme indicado no projeto) e o nome da empresa fabricante do componente injetado. Alternativamente o assento e o encosto poderão ser fabricados em compensado anatômico moldado a quente, contendo no mínimo sete lâminas internas, com espessura máxima de 1,5mm cada, oriundas de reflorestamento ou de procedência legal, isentas de rachaduras, e deterioração por fungos ou insetos. Dimensões e design conforme projeto. Quando fabricado em compensado, o assento deve receber revestimento na face superior de laminado melamínico de alta pressão, 0,6 mm a 0,8 mm de espessura, acabamento texturizado, na cor VERDE. Revestimento da face inferior em lâmina de madeira faqueada de 0,7 mm, da espécie Eucalyptus grandis, com acabamento em selador, seguido de verniz poliuretano, inclusive nos bordos. Espessura acabada do assento mínima de 9,7 mm e máxima de 12 mm. O assento em compensado moldado deve trazer gravado de forma indelével na face inferior o nome ou logomarca do fabricante do componente. Quando fabricado em compensado, o encosto deve receber revestimento nas duas faces de laminado melamínico de alta pressão, 0,6 mm a 0,8mm de espessura, acabamento texturizado, na cor VERDE. Bordos com selador seguido de verniz poliuretano. Espessura acabada do encosto mínima de 9,6 mm e máxima de 12,1 mm. O encosto em compensado moldado deve trazer gravado de forma indelével no topo inferior, o nome ou logomarca do fabricante do componente. Estrutura em tubo de aço carbono laminado a frio, com costura, Ø 20,7 mm, em chapa 14 (1,9 mm). Fixação do assento e encosto injetados à estrutura através de rebites de “repuxo”, Ø 4,8mm, comprimento 12 mm. Fixação do assento em compensado moldado à estrutura através de rebites de repuxo, Ø 4,8mm, comprimento 19 mm. Fixação do encosto em compensado moldado à estrutura através de rebites de repuxo, Ø 4,8 mm, comprimento 22 mm. Ponteiras e sapatas em polipropileno copolímero virgem e sem cargas, injetadas na cor VERDE, fixadas à estrutura através de encaixe e pino expansor. Dimensões, design e acabamento conforme projeto. Nos moldes das ponteiras e sapatas deve ser gravado o símbolo internacional de reciclagem, apresentando o número identificador do polímero; datador de lotes indicando mês e ano; a identificação “modelo FDE - FNDE” (conforme indicado no projeto) e o nome da empresa fabricante do componente injetado. Nas partes metálicas deve ser aplicado tratamento antiferruginoso que assegure resistência à corrosão em câmara de névoa salina. Pintura dos elementos metálicos em tinta em pó híbrida Epóxi / Poliéster, eletrostática, brilhante, polimerizada em estufa, espessura mínima 40 micrometros, na cor CINZA. O Licitante classificado em primeiro lugar deve apresentar para verificação de conformidade: Certificação do processo de preparação e pintura em superfícies metálicas, PRO-027, pelo modelo 5 de certificação, certificado por uma OCP Ensaios que comprovem: -Corrosão por Exposição À Névoa salina neutra de 1200 horas ABNT NBR 17088:2023 ABNT NBR ISO 4628:2022 - Tintas e vernizes — Avaliação da degradação de revestimento — Designação da quantidade e tamanho dos defeitos e da intensidade de mudanças uniformes na aparência - Parte 3: Avaliação do grau de enferrujamento ABNT NBR 5841:2015 - Determinação do grau de empolamento de superfícies pintadas -Corrosão por Exposição À Atmosfera Úmida de 1200 horas NBR 8095:2015 - Material metálico revestido e não revestido - corrosão por exposição à atmosfera úmida saturada - método de ensaio NBR ISO 4628:2022 - Tintas e vernizes — Avaliação da degradação de revestimento — Designação da quantidade e tamanho dos defeitos e da intensidade de mudanças uniformes na aparência - Parte 3: Avaliação do grau de enferrujamento NBR 5841:2015 - Determinação do grau de empolamento de superfícies pintadas -Corrosão por Exposição ao Dióxido de Enxofre SO2 de 10 Ciclos NBR 8096:1983 - Material metálico revestido e não revestido - Corrosão por exposição ao dióxido de enxofre - Método de ensaio. NBR ISO 4628:2022 - Tintas e vernizes — Avaliação da degradação de revestimento — Designação da quantidade e tamanho dos defeitos e da intensidade de mudanças uniformes na aparência - Parte 3: Avaliação do grau de enferrujamento NBR 5841:2015 - Determinação do grau de empolamento de superfícies pintadas -Espessura da camada de tinta NBR 10443:2023 - Tintas e vernizes - Determinação da espessura da película seca sobre superfícies rugosas - Método de ensaio ASTM D7091:2022 – Prática padrão para medição não destrutiva da espessura de película seca de revestimentos não magnéticos aplicados a metais ferrosos e de revestimentos não magnéticos e não condutores aplicados a metais não ferrosos -Flexibilidade Mandril Cônico NBR 10545:2014 – Tintas – Determinação da flexibilidade por mandril cônico -Determinação de Aderência de Tinta ABNT NBR 11003:2023 – Determinação da verificação da aderência da camada ASTM D3359:2023 - Determinação da verificação da aderência da camada -Determinação da Dureza ao Lapis em Tinta ASTM D3363:2022 - Método de Teste Padrão para Dureza de Filme por Teste de Lápis -Resistência de Revestimentos Orgânicos aos Efeitos da Deformação Rápida (Impacto) ASTM D2794-93 (Revisão 2024) -Determinação do Brilho da Superfície ASTM D523:2018 – Standard Test Method for Specular Gloss -Massa de Fosfato ABNT NBR 9209:1986 – Preparação de superfícies para pintura – Processo de fosfatização Além das normas citadas anteriormente, devem ser consideradas as seguintes normas como referência para controle de processo de pintura: ABNT NBR 14847:2002 Inspeção de serviço de pintura em superfícies metálicas – Procedimento ABNT NBR 14951:2003 Sistemas de pintura em superfícies metálicas – Defeito e Correções ABNT NBR 15156:2015 Pintura industrial – Terminologia ABNT NBR 15158:2004 Limpeza de superfícies de aço por compostos químicos ABNT NBR 15185:2004 Inspeção visual de superfícies para pintura industrial -Certificado para Conjunto Aluno -O Certificado Ativo de Conformidade com a Portaria do Inmetro 105/2012 que determina Certificação de -cadeiras e mesas para conjunto aluno individual comercializados no mercado nacional. -O fornecedor deverá apresentar os seguintes laudos técnicos que comprovem a qualidade da colagem do laminado melamínico de alta pressão ao tampo de ABS, emitido por laboratório acreditado pelo CGCRE-INMETRO para realização dos ensaios descritos na NBR 14006:2008 - Móveis escolares - Cadeiras e mesas para conjunto aluno individual: - Ensaio de exposição ao calor seco em estufa; - Ensaios de resistência ao arrancamento (antes e depois da exposição dos corpos de prova ao calor e umidade). -LAUDO ERGONÔMICO EM CONFORMIDADE COM A NR17 ASSINADO POR UM PROFISSIONAL HABILITADO. -Cadastro Técnico Federal de Atividades Potencialmente Poluidoras. -Certificado do Ibama -Licenciamento Ambiental. -O fornecedor deverá apresentar ainda declaração emitida pelo Organismo de Certificação de Produto - OCP, comprovando a correspondência do Certificado de Conformidade INMETRO ao projeto e especificação. Essa declaração deve explicitar os nomes dos fabricantes dos componentes injetados ou em compensado moldado, nomes dos fabricantes da fita de bordo, utilizados nas montagens dos conjuntos certificados. Obs. 1: 0(s) certificado (s) de manutenção da certificação deve(m) estar de acordo com os prazos estabelecidos nos Requisitos de Avaliação da Conformidade, com base na data inicial da obtenção da 1' certificação do produto.
R$ 955,00
*Imagem meramente ilustrativa