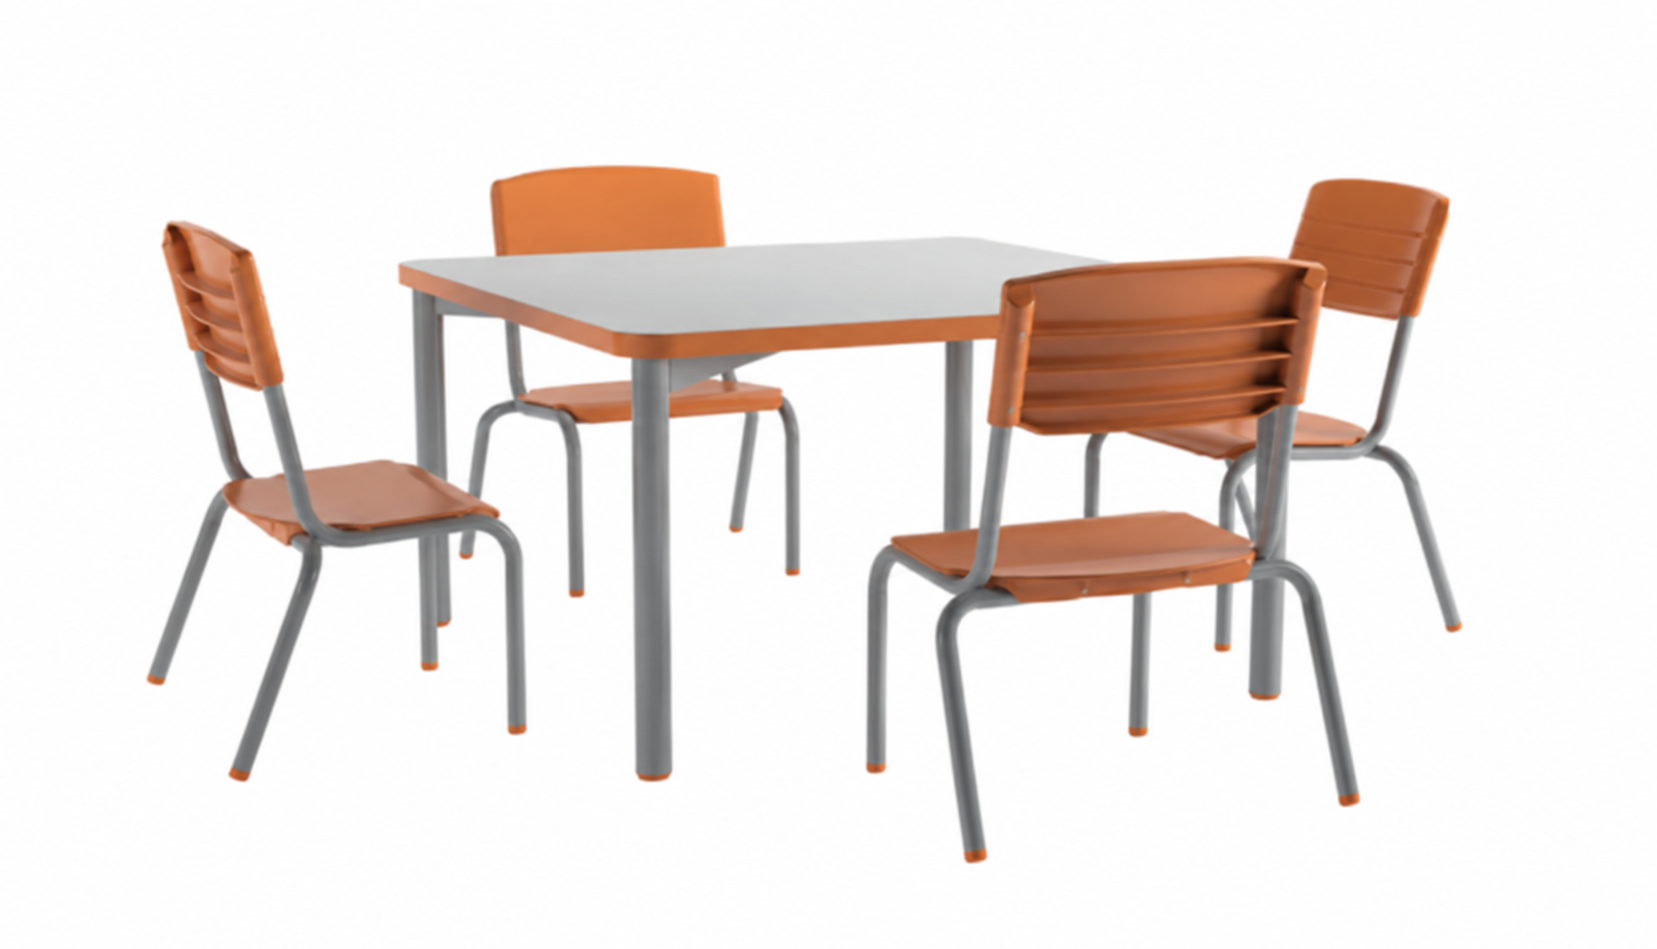
CONJUNTO ESCOLAR CJC-01
- Entidade: Consórcio Intermunicipal
- Número do pregão: 90028/2026
- Número do documento do edital: 032/2026
- Validade da Ata: 11/08/2027
Descrição: Mesa Tampo em madeira aglomerada (MDP), com espessura de 25 mm, revestido na face superior em laminado melamínico de alta pressão, 0,8 mm de espessura, acabamento texturizado, na cor CINZA. Revestimento na face inferior em laminado melamínico de baixa pressão - BP, na cor BRANCA. Furação e colocação de buchas em zamac, autoatarraxantes, rosca interna 1/4” x 13 mm de comprimento, conforme projeto e detalhamento. Dimensões acabadas 800 mm (largura) x 800 mm (comprimento) x 25,8 mm (espessura), admitindo-se tolerância de até + 2 mm para largura e comprimento e +/- 1 mm para espessura. Topos encabeçados com fita de bordo em PVC (cloreto de polinivinila) com "primer", acabamento texturizado, na cor LARANJA, coladas com adesivo "Hot Melting". Dimensões nominais de 29 mm (largura) x 3 mm (espessura), com tolerância de até 2,5 mm para espessura. Estrutura da mesa compostas de: - Pés confeccionados em tubo de aço carbono, laminado a frio, com costura, Ø = 38 mm (1 1/2"), em chapa 16 (1,5 mm); - Travessas em tubo de aço carbono, laminado a frio, com costura, secção retangular de 20 mm x 40 mm, em chapa 16 (1,5 mm); - Segmento de tubo h = 40 mm, em chapa 16 (1,5 mm). Fixação do tampo à estrutura através de parafusos rosca máquina polegada de 1/4” x 2”, cabeça chata, fenda simples. Ponteiras em polipropileno copolímero virgem e sem cargas, injetadas na cor LARANJA, fixadas à estrutura através de encaixe. Dimensões e design conforme projeto. Nos moldes das ponteiras e sapatas deve ser grafado o símbolo internacional de reciclagem, apresentando o número identificador do polímero; datador de lotes indicando mês e ano; a identificação “modelo FDE-FNDE” (conforme indicado no projeto) e o nome da empresa fabricante do componente injetado. Nas partes metálicas deve ser aplicado tratamento antiferruginoso que assegure resistência à corrosão em câmara de névoa salina. Pintura dos elementos metálicos em tinta em pó híbrida Epóxi / Poliéster, eletrostática, brilhante, polimerizada em estufa, espessura mínima de 40 micrometros na cor CINZA. Cadeira - Assento e encosto em polipropileno copolímero virgem e sem cargas, injetados, moldados anatomicamente, pigmentados na cor LARANJA. Dimensões, design e acabamento conforme projeto. Nos moldes do assento e do encosto, deve ser gravado o símbolo internacional de reciclagem, apresentando o número identificador do polímero; datador de lotes indicando mês e ano; a identificação “modelo FDE-FNDE” (conforme indicado no projeto) e o nome da empresa fabricante do componente injetado. Alternativamente o assento e o encosto poderão ser fabricados em compensado anatômico moldado a quente, contendo no mínimo sete lâminas internas, com espessura máxima de 1,5mm cada, oriundas de reflorestamento ou de procedência legal, isentas de rachaduras, e deterioração por fungos ou insetos. Dimensões e design conforme projeto. Quando fabricado em compensado, o assento deve receber revestimento na face superior de laminado melamínico de alta pressão, 0,6 mm a 0,8 mm de espessura, acabamento texturizado, na cor LARANJA. Revestimento da face inferior em lâmina de madeira faqueada de 0,7 mm, da espécie Eucalyptus grandis, com acabamento em selador, seguido de verniz poliuretano, inclusive nos bordos. Espessura acabada do assento mínima de 9,7 mm e máxima de 12 mm. O assento em compensado moldado deve trazer gravado de forma indelével na face inferior o nome ou logomarca do fabricante do componente. Quando fabricado em compensado, o encosto deve receber revestimento nas duas faces de laminado melamínico de alta pressão, 0,6 mm a 0,8mm de espessura, acabamento texturizado, na cor LARANJA. Bordos com selador seguido de verniz poliuretano. Espessura acabada do encosto mínima de 9,6 mm e máxima de 12,1 mm. O encosto em compensado moldado deve trazer gravado de forma indelével no topo inferior, o nome ou logomarca do fabricante do componente. Estrutura em tubo de aço carbono laminado a frio, com costura, Ø 20,7 mm, em chapa 14 (1,9 mm). Fixação do assento e encosto injetados à estrutura através de rebites de “repuxo”, Ø 4,8 mm, comprimento 12 mm. Fixação do assento em compensado moldado à estrutura através de rebites de repuxo, Ø 4,8 mm, comprimento 19 mm. Fixação do encosto em compensado moldado à estrutura através de rebites de repuxo, Ø 4,8 mm, comprimento 22 mm. Ponteiras e sapatas em polipropileno copolímero virgem e sem cargas, injetadas na cor LARANJA, fixadas à estrutura através de encaixe e pino expansor. Dimensões, design e acabamento conforme projeto. Nos moldes das ponteiras e sapatas deve ser gravado o símbolo internacional de reciclagem, apresentando o número identificador do polímero; datador de lotes indicando mês e ano; a identificação “modelo FDE - FNDE” (conforme indicado no projeto) e o nome da empresa fabricante do componente injetado. Nas partes metálicas deve ser aplicado tratamento antiferruginoso que assegure resistência à corrosão em câmara de névoa salina. Pintura dos elementos metálicos em tinta em pó híbrida Epóxi / Poliéster, eletrostática, brilhante, polimerizada em estufa, espessura mínima 40 micrometros, na cor CINZA. O Licitante classificado em primeiro lugar deve apresentar para verificação de conformidade: Ensaio que comprove: - Ensaio de colagem (resistência à tração), conforme o anexo A da Norma NBR 16332:2014 NBR 16332:2014 - Móveis de madeira – Fita de borda e suas aplicações – Requisitos e métodos de ensaios. -Cadastro Técnico Federal de Atividades Potencialmente Poluidoras. -Certificado do Ibama -Licenciamento Ambiental. -Certificado de Cadeia de Custodia – FSC – Em nome da empresa fabricante dos móveis (manejo florestal responsável) Para amostras AM-1 de MDP. Em nome da empresa fabricante dos móveis: -ABNT NBR 14810-2:2018 – Painéis de Partículas de média densidade Parte 2: Requisitos e métodos de ensaios Anexos F, H e T. -ABNT NBR 15316-2:2019 – Painéis de fibras de média densidade - Parte 2: Requisitos e métodos de ensaio Anexos H, T e F. -PE-QUI.924_1 – Determinação do teor de formaldeído gas analysis. Certificação do processo de preparação e pintura em superfícies metálicas, PRO-027, pelo modelo 5 de certificação, certificado por uma OCP Ensaios que comprovem: -Corrosão por Exposição À Névoa salina neutra de 1200 horas ABNT NBR 17088:2023 ABNT NBR ISO 4628:2022 - Tintas e vernizes — Avaliação da degradação de revestimento — Designação da quantidade e tamanho dos defeitos e da intensidade de mudanças uniformes na aparência - Parte 3: Avaliação do grau de enferrujamento ABNT NBR 5841:2015 - Determinação do grau de empolamento de superfícies pintadas -Corrosão por Exposição À Atmosfera Úmida de 1200 horas NBR 8095:2015 - Material metálico revestido e não revestido - corrosão por exposição à atmosfera úmida saturada - método de ensaio NBR ISO 4628:2022 - Tintas e vernizes — Avaliação da degradação de revestimento — Designação da quantidade e tamanho dos defeitos e da intensidade de mudanças uniformes na aparência - Parte 3: Avaliação do grau de enferrujamento NBR 5841:2015 - Determinação do grau de empolamento de superfícies pintadas -Corrosão por Exposição ao Dióxido de Enxofre SO2 de 10 Ciclos NBR 8096:1983 - Material metálico revestido e não revestido - Corrosão por exposição ao dióxido de enxofre - Método de ensaio. NBR ISO 4628:2022 - Tintas e vernizes — Avaliação da degradação de revestimento — Designação da quantidade e tamanho dos defeitos e da intensidade de mudanças uniformes na aparência - Parte 3: Avaliação do grau de enferrujamento NBR 5841:2015 - Determinação do grau de empolamento de superfícies pintadas -Espessura da camada de tinta NBR 10443:2023 - Tintas e vernizes - Determinação da espessura da película seca sobre superfícies rugosas - Método de ensaio ASTM D7091:2022 – Prática padrão para medição não destrutiva da espessura de película seca de revestimentos não magnéticos aplicados a metais ferrosos e de revestimentos não magnéticos e não condutores aplicados a metais não ferrosos -Flexibilidade Mandril Cônico NBR 10545:2014 – Tintas – Determinação da flexibilidade por mandril cônico -Determinação de Aderência de Tinta ABNT NBR 11003:2023 – Determinação da verificação da aderência da camada ASTM D3359:2023 - Determinação da verificação da aderência da camada -Determinação da Dureza ao Lapis em Tinta ASTM D3363:2022 - Método de Teste Padrão para Dureza de Filme por Teste de Lápis -Resistência de Revestimentos Orgânicos aos Efeitos da Deformação Rápida (Impacto) ASTM D2794-93 (Revisão 2024) -Determinação do Brilho da Superfície ASTM D523:2018 – Standard Test Method for Specular Gloss -Massa de Fosfato ABNT NBR 9209:1986 – Preparação de superfícies para pintura – Processo de fosfatização Além das normas citadas anteriormente, devem ser consideradas as seguintes normas como referência para controle de processo de pintura: ABNT NBR 14847:2002 Inspeção de serviço de pintura em superfícies metálicas – Procedimento ABNT NBR 14951:2003 Sistemas de pintura em superfícies metálicas – Defeito e Correções ABNT NBR 15156:2015 Pintura industrial – Terminologia ABNT NBR 15158:2004 Limpeza de superfícies de aço por compostos químicos ABNT NBR 15185:2004 Inspeção visual de superfícies para pintura industrial.
R$ 1.100,00
*Imagem meramente ilustrativa